
- Seitennavigation -
Häufige Mängel in Automotive Side Panel und Fender Die Schließen Stempeln
Date: 2026-04-23 11:45:27 Author: Haoxinran Views: 192 times
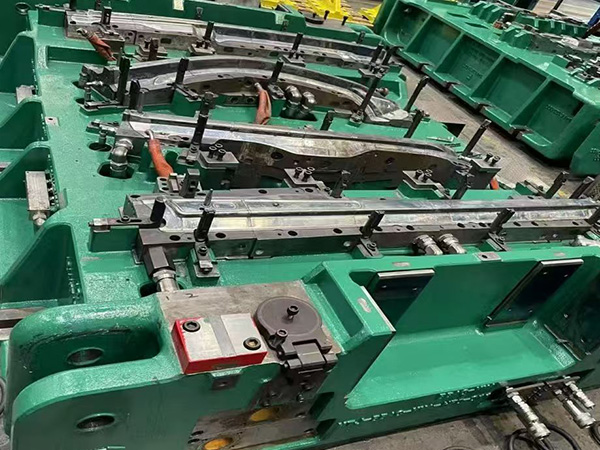
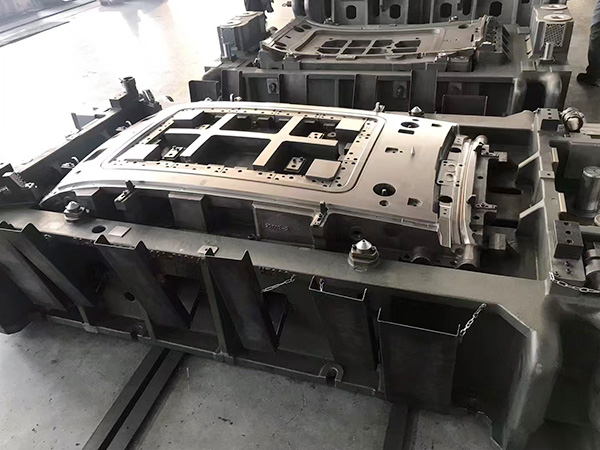
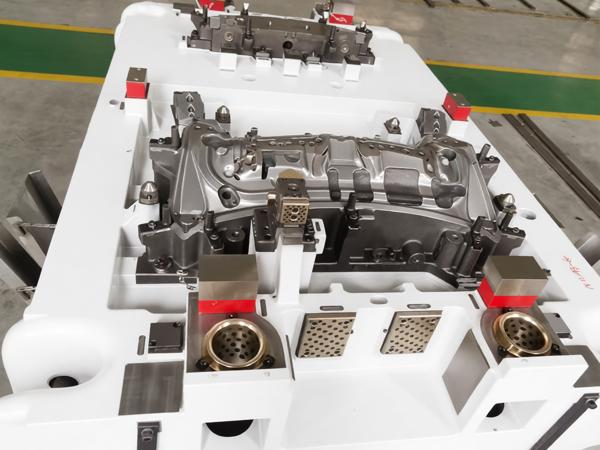
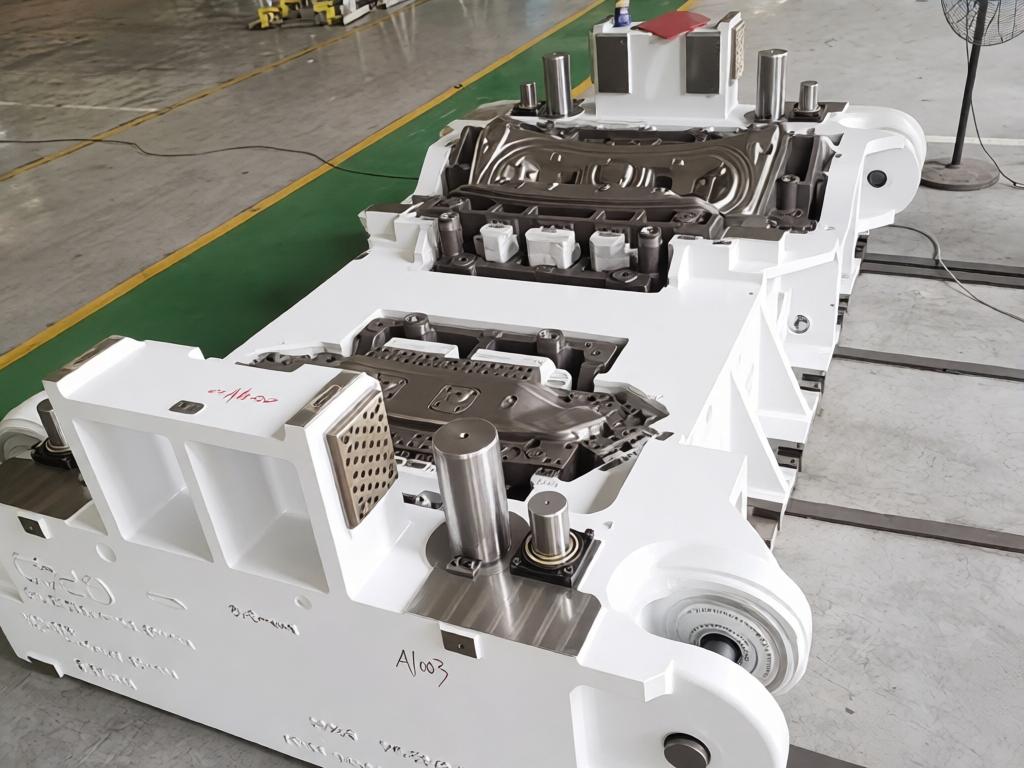
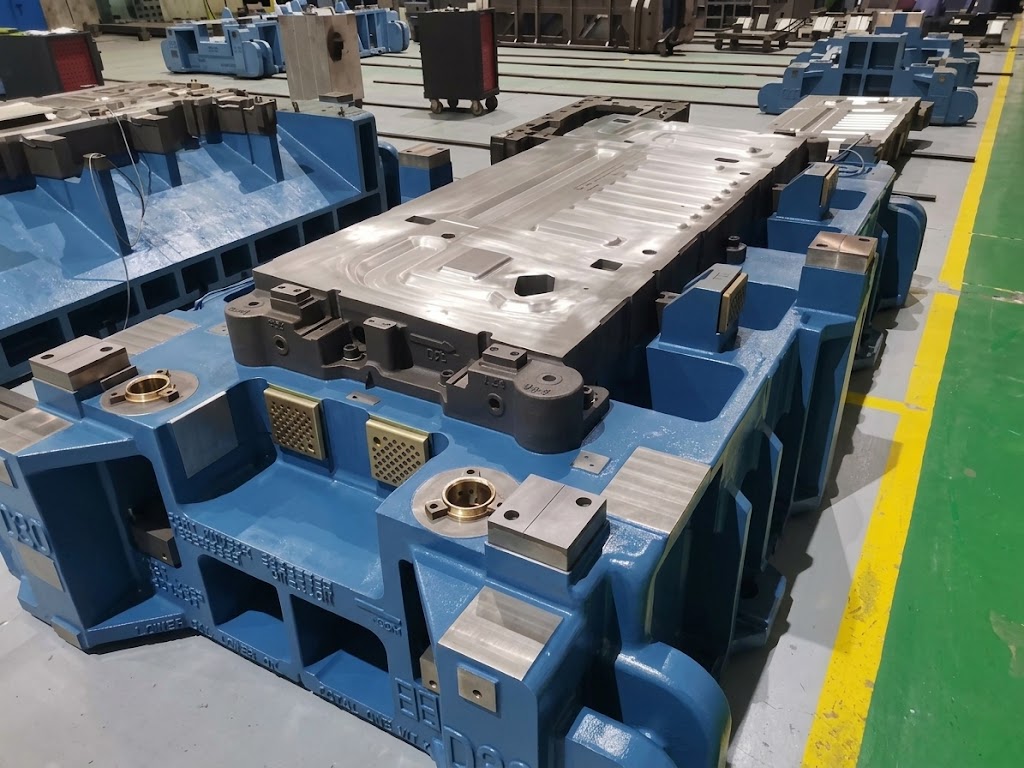
Automotive-Seitenpaneele und Fender sind wichtige äußere Karosseriekomponenten, die das Aussehen des Fahrzeugs, die aerodynamische Leistung und die Montagepräzision direkt beeinflussen. Während der Prägevorgänge des Prägeschlusses erleben diese Teile oft aufgrund großer Formflächen, unregelmäßiger Kurven und hoher Oberflächenqualitätsanforderungen komplexe Verformungen. Wenn der Formprozess nicht richtig gesteuert wird, können verschiedene Mängel auftreten, die sowohl die Produktqualität als auch die Produktionseffizienz beeinflussen.
Für eine stabile Automobilherstellung ist das Verständnis der häufigen Mängel bei Seiten- und Fenderstempling und die Anwendung geeigneter Korrekturmaßnahmen unerlässlich.
Eigenschaften der Seitenplatte und Fender Stempeln
Seitenpaneele und Fender gehören zu großen Automobiläußeren Abdeckteilen. Diese Komponenten weisen in der Regel tiefe Ziehbereiche, mehrere gekrümmte Flächen, scharfe Übergänge und lange Materialströmungswege auf. Im Vergleich zu Bauteilen sind ihre Oberflächenqualitätsstandards viel strenger, da auch kleine Mängel nach der Lackierung sichtbar werden können.
Darüber hinaus stellt der zunehmende Einsatz von hochfestem Stahl und leichten Werkstoffen größere Herausforderungen für die Formkontrolle, das Springbackmanagement und die Dimensionskonsistenz dar.
Oberflächenfritzen während des Schließens
Falten ist einer der häufigsten Mängel bei Seitenplatte und Fender Stanzen. Es tritt in der Regel in Flanschbereichen, Radbogenbereichen oder Orten auf, an denen der Materialstrom während des Werkzeugschließens instabil wird.
Zu den Hauptursachen gehören unzureichende Leerhalterkraft, übermäßiger Materialzustrom oder falsches Ziehperlenkonstruktion. Wenn das Blech während der Formung nicht ausreichende Zugspannung aufrechterhalten kann, führt die Kompressionsinstabilität zur Faltenbildung.
Um dieses Problem zu lösen, erhöhen Ingenieure in der Regel den Druck des Leerhalters, optimieren das Ziehperlenlayout und verbessern das Materialflussgleichgewicht. In einigen Fällen kann die Reduzierung der lokalen Materialzufuhr oder die Einstellung der Stanzgeschwindigkeit auch dazu beitragen, Falten zu unterdrücken.
Oberfläche Dent und Öl kann Defekte
Oberflächendempfungen und Ölbehälter sind sehr empfindliche Probleme für äußere Karosseriepaneele. Diese Mängel können nach dem Stanzen nicht sofort sichtbar sein, werden aber oft nach der Lackierung oder bei reflektiertem Licht offensichtlich.
Ölbehälter werden in der Regel durch eine ungleichmäßige Restspannungsverteilung innerhalb des Bleches verursacht. Große Flachflächen in Seitenpanen und Fendern sind besonders anfällig für dieses Phänomen.
Die Spannungsverhältnis bei elastischer Verformung kann ausgedrückt werden als:
Sigma = EEpsilon
Wenn die Restspannung die lokalen Stabilitätsgrenzen überschreitet, kann elastische Instabilität als Oberflächenwelligkeit oder Ölkonservierung auftreten.
Häufige Lösungen umfassen die Verbesserung der Präzision der Matrizenoberfläche, die Optimierung der Formfolgen, die Erhöhung der lokalen Steifigkeit durch Konstruktionsänderungen und die Verwendung von Restriction-Operationen zur gleichmäßigeren Umverteilung der Spannung.
Cracking bei scharfen Ecken und Radbögen
Risse treten häufig an scharfen Radien, Türöffnungskanden oder Radbogenübergängen auf, wo Materialdehnung konzentriert ist. Hochfeste Stahlmaterialien sind aufgrund ihrer geringeren Dehnungsfähigkeit besonders anfällig für Risse.
Verschiedene Faktoren tragen zu Rissfehlern bei:
Kleine Stanzweckenradien
Übermäßige Ziehtiefe
Schlechte Schmierung
Ungleichmäßiger Materialfluss
Ungerechte leere Form Design
Um das Rissrisiko zu reduzieren, vergrößern Hersteller häufig die Matrizenradien, optimieren die Leergeometrie und verbessern die Schmierbedingungen. Mehrstufige Formprozesse können auch die Verformung allmählicher verteilen und die lokalisierte Spannungskonzentration reduzieren.
Springback und Dimensionsabweichung
Springback ist eine große Herausforderung bei der Produktion von Seitenpanen und Fendern, insbesondere bei der Verwendung von fortschrittlichem hochfestem Stahl. Nach dem Entladen aus der Matrize verursacht die elastische Wiederherstellung Dimensionsänderungen, die die Montagegenauigkeit beeinflussen.
Zu den häufigsten Springback-Problemen gehören:
Flanschöffnung
Randverzerrung
Lückeninkonsistenz
Profilfehler
Diese Dimensionsabweichungen können Montageschwierigkeiten beim Karosserieschweißen verursachen.
Hersteller wenden in der Regel Kompensationstechniken während der Werkzeugkonstruktion an, einschließlich Überbiegung und Springbackvorhersage durch CAE-Simulation. Servopresssysteme und restrike-Matrizen werden ebenfalls weit verbreitet, um die Dimensionsstabilität zu verbessern.
Oberfläche Kratzer und Galling
Da Seitenpaneele und Fender freigelegte Außenteile sind, sind Oberflächenkratzer in der Massenproduktion inakzeptabel. Kratzer treten oft aufgrund von kontaminierten Matrizenbereichen, schlechter Schmierung oder übermäßiger Reibung zwischen Blech und Matrize auf.
Bei der Bildung von Aluminiumlegierungen oder hochfesten Stahlblechen wird Galling ernster, da diese Materialien beim Gleiten eine höhere Kontaktspannung erzeugen.
Um diese Probleme zu verhindern, halten die Hersteller strenge Standards für die Reinigung von Werkzeugen und tragen fortschrittliche Oberflächenbeschichtungen wie TiN oder Verchromung auf Werkzeuge auf. Die richtige Schmierstoffauswahl spielt auch eine wichtige Rolle bei der Verringerung von Reibschäden.
Edge Wave und Flansch Verzerrung
Nach Beschneiden und Flanschverfahren können entlang der Plattenkanten Kantenwellen oder Flanschdrehen auftreten. Dieser Defekt kann die Hämmqualität und die Montagepräzision beeinflussen.
Zu den Hauptursachen gehören ungleichmäßige Belastungsfreisetzung nach dem Trimmen und unzureichende Flanschstützung während der Formung.
Zu den Lösungen gehören die Optimierung der Trimmfolgen, die Erhöhung der lokalen Steifigkeit und die Verbesserung der Flanschformwinkel. Zur Stabilisierung der Endgeometrie können zusätzliche Kalibrierungsvorgänge eingeführt werden.
Bedeutung der Prozesssimulation und der Werkzeugoptimierung
Die moderne Automobilstempeltechnik setzt zunehmend auf digitale Simulationstechnologie, um Formfehler vor der physischen Werkzeugproduktion vorherzusagen. CAE-Analyse ermöglicht es Ingenieuren, Materialverdünnung, Spannungsverteilung, Springback-Verhalten und Faltenneigung im Voraus zu bewerten.
Die Optimierung des Werkzeugs basierend auf Simulationsergebnissen hilft, Versuch- und Fehleranpassungen während des Produktionsstartes zu reduzieren. Gleichzeitig bieten intelligente Pressenüberwachungssysteme eine Echtzeitprozesssteuerung, die die Produktionskonsistenz und die Effizienz der Fehlererkennung verbessert.
Schlussfolgerung
Das Schließen von Seitenplatten und Fendern beinhaltet ein hochkomplexes Formverhalten und strenge Oberflächenqualitätsanforderungen. Häufige Mängel wie Falten, Rissen, Springback, Ölkonservierung, Kratzer und Flanschverzerrung können das Erscheinungsbild und die Montageleistung des Fahrzeugs erheblich beeinflussen.
Durch die Optimierung des Werkzeugdesigns, die Kontrolle des Materialflusses, die Verbesserung der Schmierung und die Anwendung fortschrittlicher Formsimulationstechnologien können Hersteller Mängel effektiv reduzieren und eine stabile, hochwertige Automobilplattenproduktion erreichen.
Da sich leichte Materialien und hochfeste Stähle weiter entwickeln, werden Präzisionsstempeltechnologien in der modernen Automobilherstellung noch wichtiger.
Referenzen
Handbuch für Automobilblechformtechnik
Fortgeschrittene hochfeste Stahlstemplingsrichtlinien
Fehleranalyse und Kontrolle der Automobiläußeren Platte
Metallformungs- und Stanztechnikprinzipien
SAE Technische Dokumente zum Automotive Panel Springback
Automotive Body Panel Die Design und Fertigung Forschung
Kontakt
- Firmenname: Hebei Haoxinran Maschinenbau GmbH
- Hotline: +86 18932785670
- E-Mail: project@haoranmj.com
- Webseite: https://www.hxrmetal.com
- Adresse: Across from Sanjing Distillery on Road 4, Botou Economic Development Zone, Cangzhou City, Hebei Province
Copyright © 2026-2027 https://www.hxrmetal.com. Alle Rechte vorbehalten. Hebei Haoxinran Maschinenbau GmbH