
- Seitennavigation -
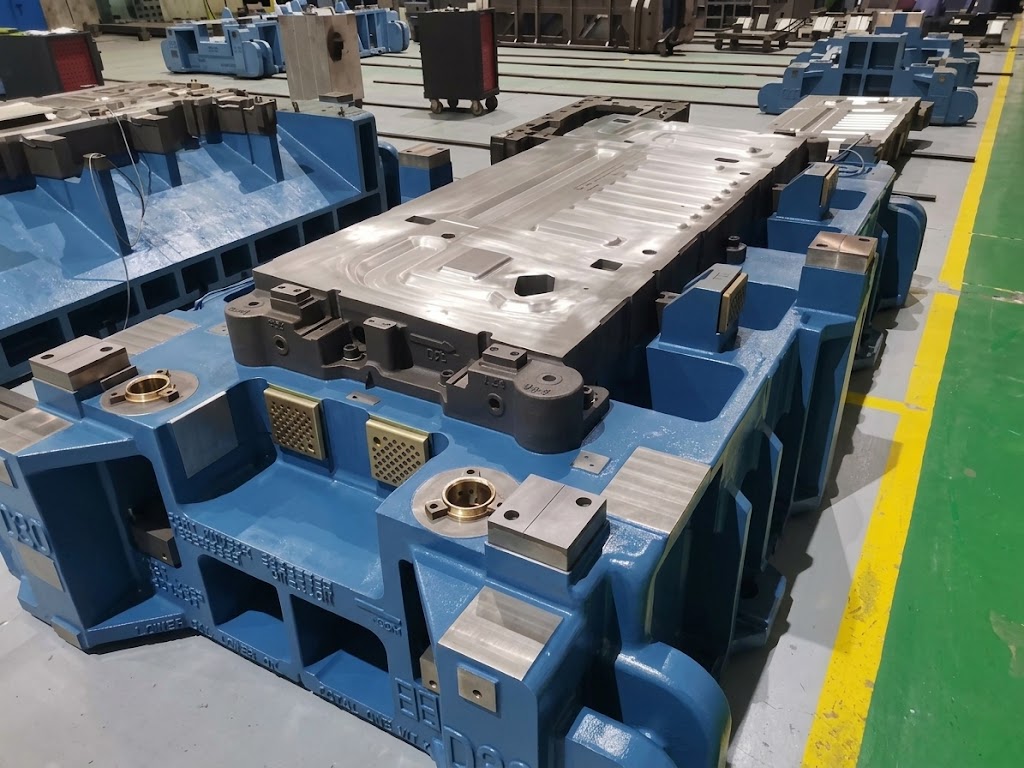
Tailgate Stempeln Die Design Multi-Operation Prozess Integration
Date: 2026-09-21 10:59:22 Author: Haoxinran Views: 121 times
Tailgate Stempel Die Design: Multi-Operation Prozessintegration
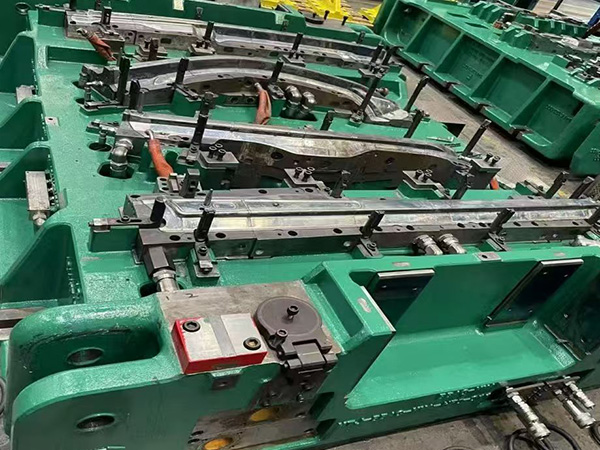
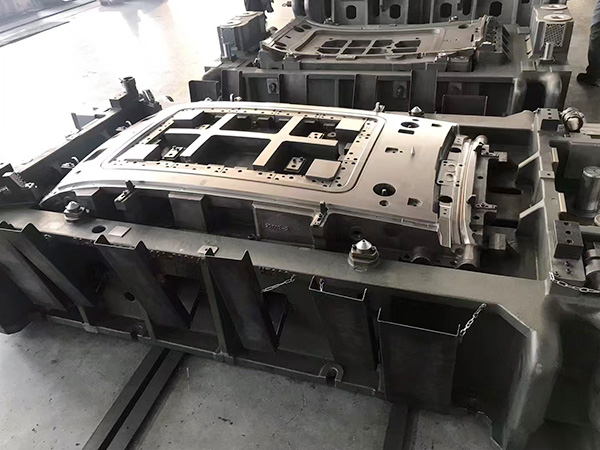
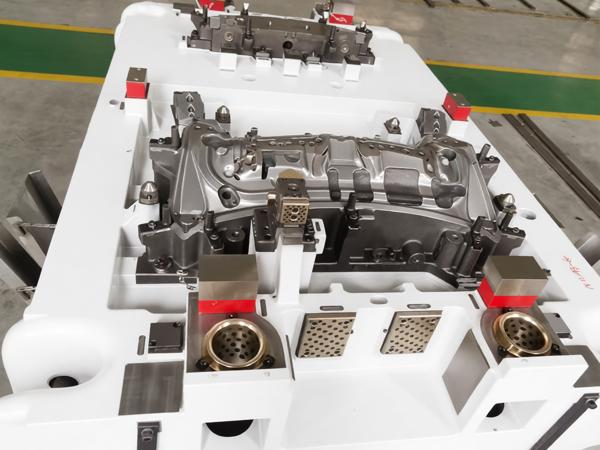
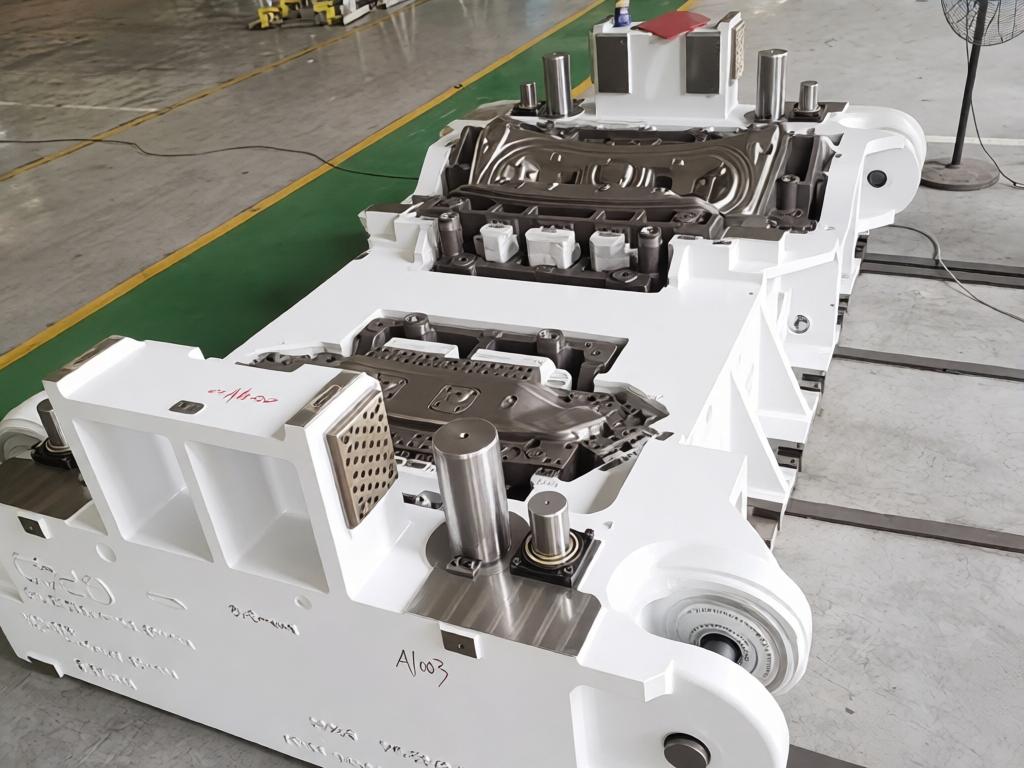
Das Heckklappenstempeln ist eine der komplexesten Multi-Operations-Stempelanwendungen in der Automobilherstellung. Die Heckklappenbau verbindet komplizierte Außenplattenflächen mit internen Verstärkungsstrukturen, die eine präzise Koordination über mehrere Stempelverfahren hinweg erfordern. Dieses Dokument untersucht die Konstruktionsprinzipien und Prozessintegrationsstrategien, die für eine erfolgreiche Entwicklung von Heckklappenstempelmüsen unerlässlich sind.
Tailgate Design Herausforderungen
1. Komplexe geometrische Merkmale
Tailgates verfügen über zahlreiche anspruchsvolle geometrische Elemente wie große gekrümmte Flächen, Fensteröffnungen, Spoiler-Integrationsbereiche, Scharnier-Montagepunkte und Verriegelungsmechanismusplätze. Jede Funktion stellt einzigartige Formungsherausforderungen vor, die während des Werkzeugdesigns angegangen werden müssen. Die große Oberfläche in Kombination mit tiefen Ziehtiefen schafft erhebliche Materialflusskomplexitäten, die eine sorgfältige Prozessplanung erfordern.
2. Überlegungen zur Multi-Material-Montage
Moderne Heckklappen kombinieren oft mehrere Materialien, darunter äußere Stahl- oder Aluminiumplatten, innere Verstärkungsplatten und verschiedene Bauteile. Die Gestaltung der Stanzmaschine muss diese unterschiedlichen Materialeigenschaften berücksichtigen und gleichzeitig eine konsistente Qualität in allen Operationen gewährleisten. Materialkompatibilität und Springback-Verhaltensvariationen erfordern sorgfältige Kompensationsstrategien.
3. Dimensionsgenauigkeitsanforderungen
Zur richtigen Passform und Funktion müssen die Heckklappen strenge Maßanforderungen erfüllen. Die Ausrichtung an die umliegenden Karosseriepaneele, die Dichtflächenebenheit und die Öffnungsdimensionskonsistenz sind kritische Leistungsmetriken. Die Gestaltung der Stanzmaschine muss Toleranzen über alle Operationen hinweg kontrollieren, um diese kritischen Dimensionen während der gesamten Produktion aufrechtzuerhalten.
Multi-Operation Prozessfluss
Das Stempeln von Tailgate erfordert in der Regel 5-7 verschiedene Operationen, um die endgültige Geometrie zu erreichen:
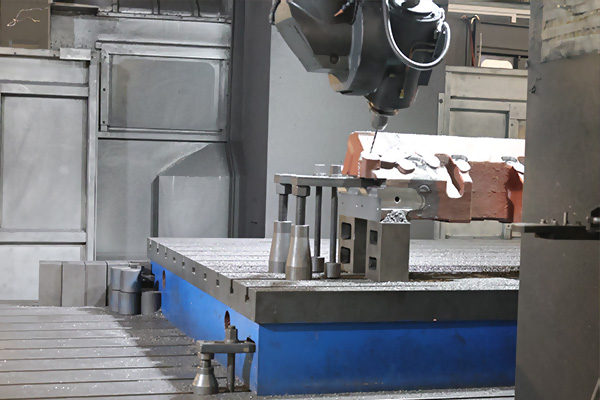
Tiefe Zeichnung: Festlegt die primäre äußere Plattengeometrie mit kontrolliertem Materialfluss und Oberflächenverbindung. Die Ziehmaschine muss Ziehperlen, Leerhalterflächen und sorgfältig optimierte Ziehradien enthalten.
Restricting: Verfeinert die Paneelgeometrie und korrigiert Springback-Effekte. Diese Operation verbessert die Dimensionsgenauigkeit und die Oberflächenqualität vor der anschließenden Verarbeitung.
Beschneiden: Entfernt überschüssiges Material von den Plattenkanten und schafft Fensteröffnungen. Die Planung der Schnittreihenfolge sorgt für minimale Verzerrungen und saubere Kantenqualität.
Piercing: Erstellt Montagelöcher für Scharniere, Verriegelungen, Wischmotoren und Sensoren. Die Genauigkeit der Lochlage ist für die Ausrichtung der Montage entscheidend.
Flanschflächen: Erstellt Flanschflächen für Montage und Abklemmung. Flanschmaschinendesign muss springback und Randdehnung steuern.
Einschränkung/Kalibrierung: Der endgültige Kalibrierungsvorgang gewährleistet die Maßgenauigkeit und die Oberflächenqualität, die den Spezifikationen entspricht.
Die Design Optimierungsstrategien
Materialflussmanagement
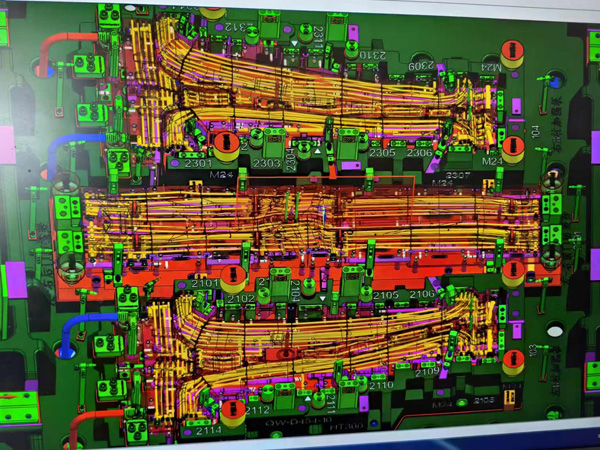
Die Kontrolle des Materialflusses über die große Heckklappenfläche ist unerlässlich, um Mängel zu verhindern. Eine strategische Platzierung der Ziehkulen, variable Rohstoffhalterkräfte und optimierte Ziehradien sorgen für eine gleichmäßige Materialverteilung. Die CAE-Simulation wird weit verbreitet, um Materialströmungsmuster vorherzusagen und potenzielle Fehlerbereiche vor dem Werkzeugbau zu identifizieren.
Springback Entschädigung
Tailgate-Panels weisen aufgrund ihrer großen Größe und komplexen Geometrie einen erheblichen Springback auf. Effektive Kompensationsstrategien umfassen Überformtechniken in der Zeichenmatriz, mehrfache Restriction-Operationen mit progressiver Kompensation, geometrische Kompensation in der Gestaltung der Matrizenoberfläche und Kompensation von Materialeigenschaftsvariationen.
Verbesserung der Oberflächenqualität
Sichtbare Außenflächen müssen erstklassige Qualitätsstandards erfüllen. Zu den Maßnahmen zur Oberflächenqualitätskontrolle zählen das Polieren der Oberfläche und die Optimierung der Textur, die Konstruktion und Steuerung des Schmiersystems, die Kontrolle des Materialflusses zur Verhinderung von Verzerrungen und Sink-Spuren sowie regelmäßige Protokolle zur Wartung der Maschine.
Qualitätssicherung und Prüfung
Die Validierung der Tailgate-Stanzmaschine umfasst umfassende Prüfprotokolle, einschließlich der Dimensionsprüfung mit Koordinatenmessmaschinen, der Beurteilung der Oberflächenqualität mit visuellen und taktilen Inspektionsmethoden sowie der Passprüfung von Montageforrichtungen. Die Validierung der Produktion umfasst Run-at-Rate-Tests, um eine konsistente Qualität über die gesamten Produktionsvolumen hinweg zu bestätigen.
Schlussfolgerung
Eine erfolgreiche Gestaltung der Heckklappe-Stanzmaschine erfordert ein tiefes Verständnis der Multi-Operations-Prozessintegration, des Materialverhaltens und des Präzisionswerkzeugdesigns. Durch die systematische Bewältigung der geometrischen Komplexität, der Herausforderungen im Materialfluss und der Rückspringkompensation können Hersteller hochwertige Heckklappenmaschinen liefern, die den Standards der Automobilindustrie entsprechen.
Referenzen
Leitlinien zur Konstruktion von Stempelprozessen für mehrere Operationen - Standards für die Automobilherstellung
Tailgate Assembly Dimensional Control - Qualitätstechnik Publications
Materialflussoptimierung in der Tiefzeichnung - Fertigungstechnologieforschung
Springback-Kompensationsstrategien für große Panels - Engineering Research Papers
Kontakt
- Firmenname: Hebei Haoxinran Maschinenbau GmbH
- Hotline: +86 18932785670
- E-Mail: project@haoranmj.com
- Webseite: https://www.hxrmetal.com
- Adresse: Across from Sanjing Distillery on Road 4, Botou Economic Development Zone, Cangzhou City, Hebei Province
Copyright © 2026-2027 https://www.hxrmetal.com. Alle Rechte vorbehalten. Hebei Haoxinran Maschinenbau GmbH