
- Site Navigation -
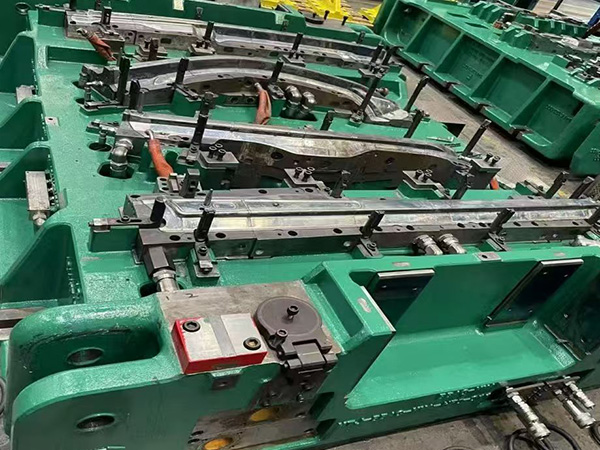
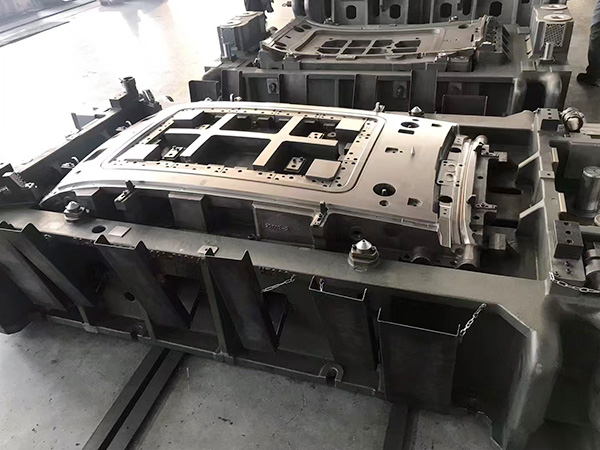
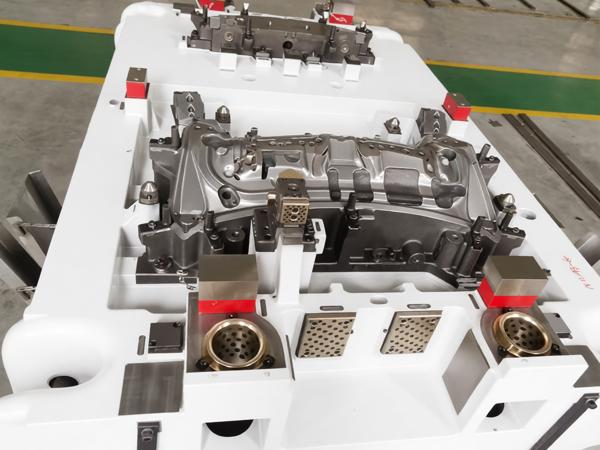
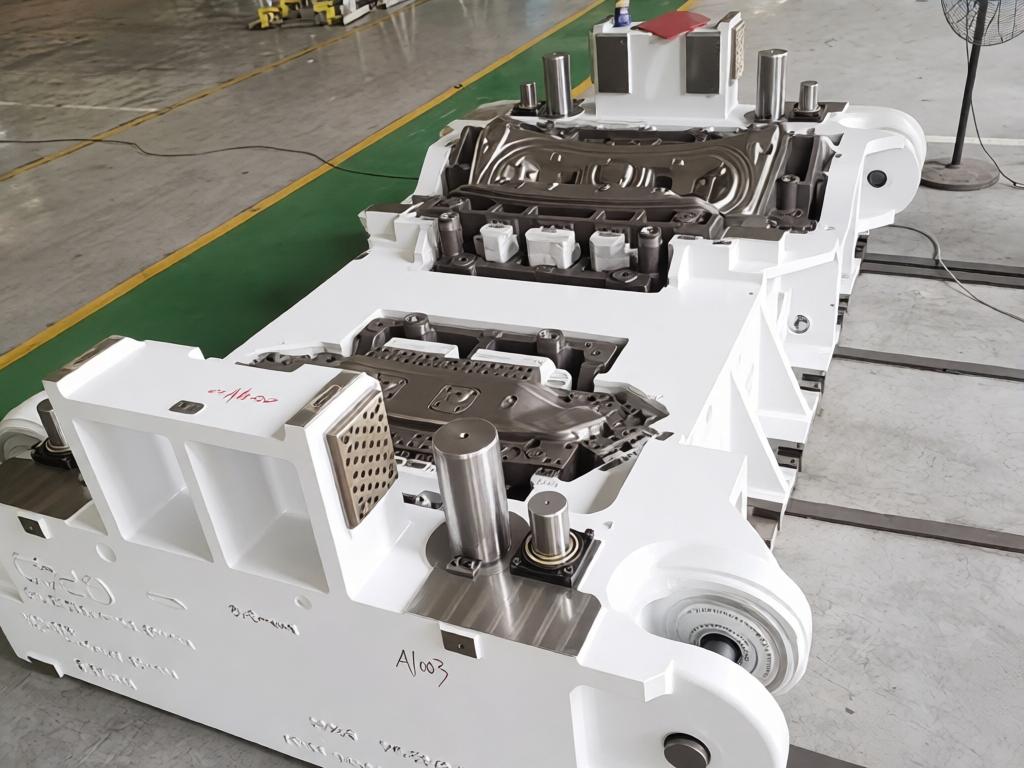
Tailgate Stamping Die Design Multi-Operation Process Integration
Date: 2026-09-21 10:59:22 Author: Haoxinran Views: 121 times
Tailgate Stamping Die Design: Multi-Operation Process Integration
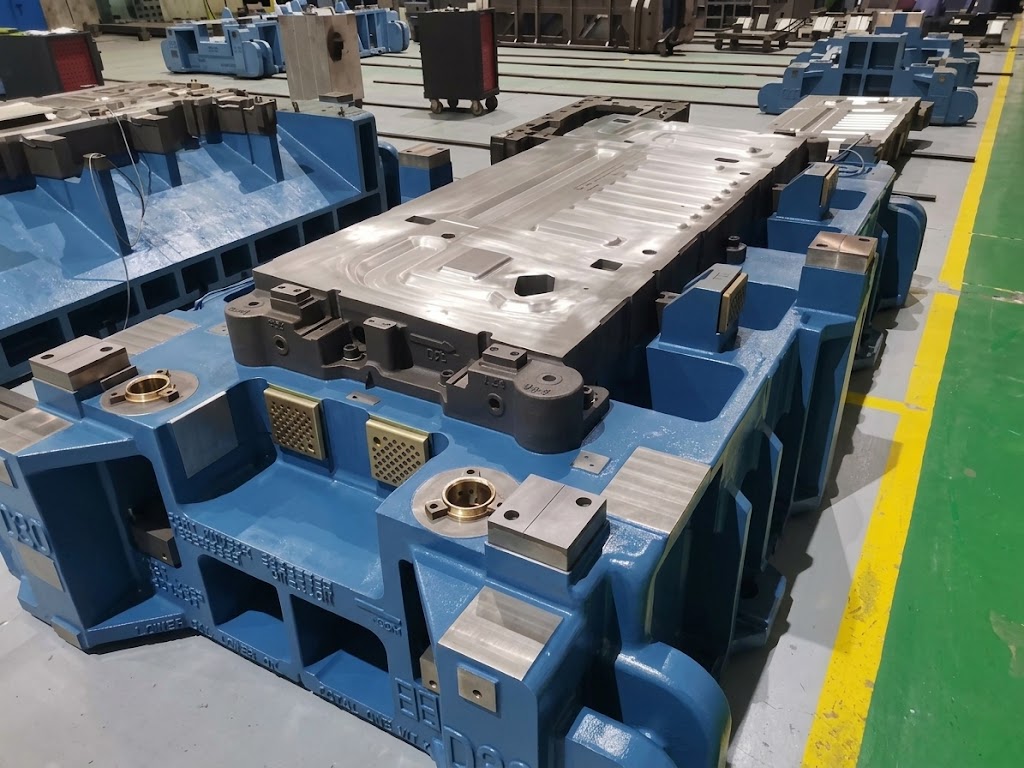
Tailgate stamping represents one of the most complex multi-operation stamping applications in automotive manufacturing. The tailgate assembly combines intricate outer panel surfaces with internal reinforcement structures, requiring precise coordination across multiple stamping operations. This document examines the design principles and process integration strategies essential for successful tailgate stamping die development.
Tailgate Design Challenges
1. Complex Geometric Features
Tailgates feature numerous challenging geometric elements including large curved surfaces, window openings, spoiler integration areas, hinge mounting points, and latch mechanism locations. Each feature introduces unique forming challenges that must be addressed during die design. The large surface area combined with deep draw depths creates significant material flow complexities that require careful process planning.
2. Multi-Material Assembly Considerations
Modern tailgates often combine multiple materials including outer steel or aluminum panels, inner reinforcement panels, and various structural components. The stamping die design must accommodate these different material properties while ensuring consistent quality across all operations. Material compatibility and springback behavior variations require careful compensation strategies.
3. Dimensional Accuracy Requirements
Tailgates must meet stringent dimensional requirements for proper fit and function. Alignment with surrounding body panels, sealing surface flatness, and opening dimension consistency are critical performance metrics. The stamping die design must control tolerances across all operations to maintain these critical dimensions throughout production.
Multi-Operation Process Flow
Tailgate stamping typically requires 5-7 distinct operations to achieve the final geometry:
Deep Drawing: Establishes the primary outer panel geometry with controlled material flow and surface finish. The drawing die must incorporate draw beads, blank holder surfaces, and carefully optimized draw radii.
Restriking: Refines the panel geometry and corrects springback effects. This operation improves dimensional accuracy and surface quality before subsequent processing.
Trimming: Removes excess material from panel edges and creates window openings. Trimming sequence planning ensures minimal distortion and clean edge quality.
Piercing: Creates mounting holes for hinges, latches, wiper motors, and sensors. Hole position accuracy is critical for assembly alignment.
Flanging: Creates flange surfaces for assembly and hemming. Flange die design must control springback and edge stretching.
Restriking/Calibration: Final calibration operation ensures dimensional accuracy and surface quality meet specifications.
Die Design Optimization Strategies
Material Flow Management
Controlling material flow across the large tailgate surface is essential for preventing defects. Strategic placement of draw beads, variable blank holder forces, and optimized draw radii ensure uniform material distribution. CAE simulation is extensively used to predict material flow patterns and identify potential defect areas before die construction.
Springback Compensation
Tailgate panels exhibit significant springback due to their large size and complex geometry. Effective compensation strategies include over-forming techniques in the drawing die, multiple restrike operations with progressive compensation, geometric compensation in die surface design, and material property variation compensation.
Surface Quality Enhancement
Visible outer panel surfaces must achieve premium quality standards. Surface quality control measures include die surface polishing and texture optimization, lubrication system design and control, material flow control to prevent distortion and sink marks, and regular die maintenance protocols.
Quality Assurance and Testing
Tailgate stamping die validation involves comprehensive testing protocols including dimensional inspection with coordinate measuring machines, surface quality assessment using visual and tactile inspection methods, and fit checks on assembly fixtures. Production validation includes run-at-rate testing to confirm consistent quality across production volumes.
Conclusion
Successful tailgate stamping die design requires deep understanding of multi-operation process integration, material behavior, and precision tooling design. By systematically addressing geometric complexity, material flow challenges, and springback compensation, manufacturers can deliver high-quality tailgate dies that meet automotive industry standards.
References
Multi-Operation Stamping Process Design Guidelines - Automotive Manufacturing Standards
Tailgate Assembly Dimensional Control - Quality Engineering Publications
Material Flow Optimization in Deep Drawing - Manufacturing Technology Research
Springback Compensation Strategies for Large Panels - Engineering Research Papers
Contact Us
- Company Name: Hebei Haoxinran Machinery Manufacturing Co.,Ltd.
- Hotline: +86 18932785670
- Email: project@haoranmj.com
- Website: https://www.hxrmetal.com
- Address: Across from Sanjing Distillery on Road 4, Botou Economic Development Zone, Cangzhou City, Hebei Province
Copyright © 2026-2027 https://www.hxrmetal.com. All Rights Reserved. Hebei Haoxinran Machinery Manufacturing Co.,Ltd.